


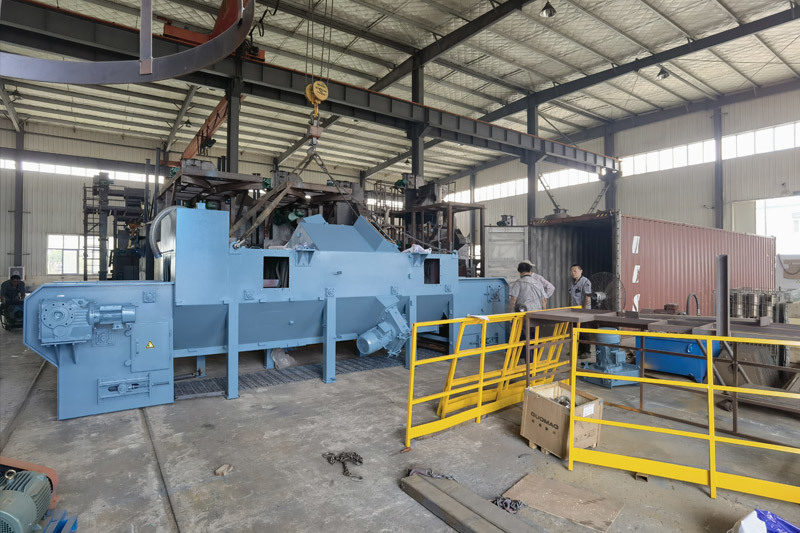
वर्टिकल स्टील प्लेट शॉट ब्लास्टिंग मशीन को पेंटिंग, कोटिंग या आगे के निर्माण से पहले स्टील प्लेट, स्टील शीट और अन्य लंबे सपाट धातु घटकों की निरंतर सतह तैयार करने के लिए डिज़ाइन किया गया है।
मशीन को ग्राहक की प्लेट आयाम, वजन सीमा, सतह की स्थिति और उत्पादन आवश्यकताओं के अनुसार इंजीनियर किया जाता है। इसे एक स्टैंडअलोन ब्लास्टिंग सिस्टम के रूप में आपूर्ति की जा सकती है या स्वचालित स्टील प्रसंस्करण और कोटिंग लाइनों में एकीकृत किया जा सकता है।
तकनीकी मापदंड
|
पैरामीटर |
विनिर्देश |
|
मशीन का प्रकार |
वर्टिकल स्टील प्लेट शॉट ब्लास्टिंग मशीन |
|
संप्रेषण विधि |
लंबवत रोलर कन्वेयर |
|
workpiece |
स्टील प्लेट/स्टील शीट/फ्लैट धातु घटक |
|
वर्कपीस की चौड़ाई |
स्वनिर्धारित |
|
वर्कपीस की मोटाई |
स्वनिर्धारित |
|
वर्कपीस की लंबाई |
स्वनिर्धारित |
|
अधिकतम वर्कपीस वजन |
आवेदन निर्भर |
|
कन्वेयर गति |
एडजस्टेबल |
|
ब्लास्ट व्हील मात्रा |
आवेदन निर्भर |
|
ब्लास्ट व्हील पावर |
आवेदन निर्भर |
|
अपघर्षक |
स्टील शॉट / स्टील ग्रिट |
|
नियंत्रण प्रणाली |
पीएलसी/एचएमआई |
|
धूल संग्रहण |
एकीकृत |
|
लोड हो रहा है |
मैनुअल/स्वचालित |
|
उतराई |
मैनुअल/स्वचालित |
शॉट ब्लास्टिंग एवं सतह की तैयारी
मिल स्केल और जंग हटाना
मशीन स्टील प्लेटों से मिल स्केल, जंग और सतह के दूषित पदार्थों को हटाने के लिए नियंत्रित अपघर्षक ब्लास्टिंग का उपयोग करती है, जिससे आगे की प्रक्रिया के लिए सतह की सफाई में सुधार होता है।
वेल्डिंग अवशेष और संदूषक हटाना
शॉट ब्लास्टिंग वेल्डिंग अवशेष, ऑक्सीकरण और फैब्रिकेशन संदूषकों को हटा देता है, पेंटिंग, कोटिंग और विनिर्माण के लिए स्टील प्लेट तैयार करता है।
कोटिंग से पहले सतह की तैयारी
ब्लास्टिंग प्रक्रिया कोटिंग आसंजन को बढ़ाने के लिए एक साफ और खुरदरी सतह बनाती है। परियोजना आवश्यकताओं के आधार पर Sa 2.5 जैसे सतही ग्रेड प्राप्त किए जा सकते हैं।
समान ब्लास्टिंग कवरेज
अनुकूलित ब्लास्ट व्हील व्यवस्था पूरे प्लेट क्षेत्र में लगातार घर्षण कवरेज और स्थिर सतह उपचार सुनिश्चित करती है।

कस्टम मशीन कॉन्फ़िगरेशन
कार्य की चौड़ाई और उद्घाटन
प्रभावी ब्लास्टिंग चौड़ाई और मशीन खोलने को अधिकतम और न्यूनतम प्लेट आयामों के आसपास डिज़ाइन किया गया है। मशीन डिजाइन के दौरान प्लेट की मोटाई, वजन और संवहन स्थिरता पर भी विचार किया जाता है।
कन्वेयर गति
कन्वेयर गति को आवश्यक उत्पादन दर और सतह की स्थिति के अनुसार समायोजित किया जा सकता है। भारी जंग या मिल स्केल के लिए कम संवहन गति या एक अलग ब्लास्टिंग कॉन्फ़िगरेशन की आवश्यकता हो सकती है।
ब्लास्ट व्हील कॉन्फ़िगरेशन
आवश्यक ब्लास्टिंग कवरेज और उत्पादन क्षमता के अनुसार ब्लास्ट व्हील की मात्रा, शक्ति और स्थापना स्थिति का चयन किया जाता है। कॉन्फ़िगरेशन को अकेले प्लेट आयामों के बजाय वास्तविक वर्कपीस रेंज से निर्धारित किया जाना चाहिए।
लोडिंग और अनलोडिंग
स्टैंडअलोन अनुप्रयोगों के लिए मैन्युअल लोडिंग और अनलोडिंग का उपयोग किया जा सकता है। जब मशीन सतत इस्पात प्रसंस्करण लाइन का हिस्सा बनती है तो स्वचालित फीडिंग और डिस्चार्ज उपकरण को शामिल किया जा सकता है।


उत्पादन लाइन एकीकरण
मशीन को निरंतर स्टील तैयारी लाइन के हिस्से के रूप में स्थापित किया जा सकता है, जिसमें इनलेट और आउटलेट अनुभाग मौजूदा सामग्री हैंडलिंग सिस्टम के आसपास व्यवस्थित होते हैं।
ब्लास्टेड प्लेट को सीधे डाउनस्ट्रीम पेंटिंग या कोटिंग उपकरण में स्थानांतरित किया जा सकता है। कन्वेयर लेआउट और आउटलेट सफाई को पूरी लाइन की आवश्यकताओं के अनुसार कॉन्फ़िगर किया जा सकता है।
जहां निरंतर उत्पादन और कम मैन्युअल हैंडलिंग की आवश्यकता होती है, वहां स्वचालित फीडिंग और डिस्चार्ज सिस्टम को शामिल किया जा सकता है। हैंडलिंग कॉन्फ़िगरेशन को प्लेट आयाम, वजन और उत्पादन प्रवाह से निर्धारित किया जाना चाहिए।


अक्सर पूछे जाने वाले प्रश्न
प्रश्न: किन इस्पात उत्पादों को संसाधित किया जा सकता है?
ए: मशीन मुख्य रूप से स्टील प्लेट, स्टील शीट और अन्य फ्लैट धातु घटकों के लिए डिज़ाइन की गई है जिन्हें ऊर्ध्वाधर स्थिति में सुरक्षित रूप से ले जाया जा सकता है। अंतिम मशीन चयन से पहले वर्कपीस के आयाम और वजन की पुष्टि की जानी चाहिए।
प्रश्न: क्या मशीन मिल स्केल और जंग को हटा सकती है?
उत्तर: हाँ. मशीन को मिल स्केल, जंग, वेल्डिंग अवशेष और अन्य सतह संदूषकों के लिए कॉन्फ़िगर किया जा सकता है। अंतिम सफाई परिणाम आने वाली सतह की स्थिति और ब्लास्टिंग मापदंडों पर निर्भर करता है।
प्रश्न: क्या मशीन Sa 2.5 प्राप्त कर सकती है?
उत्तर: Sa 2.5 को लक्ष्य सतह तैयारी ग्रेड के रूप में निर्दिष्ट किया जा सकता है। वास्तविक परिणाम स्टील की स्थिति, अपघर्षक, ब्लास्ट व्हील कॉन्फ़िगरेशन और संदेश देने की गति पर निर्भर करता है, इसलिए इंजीनियरिंग और परीक्षण के दौरान इन कारकों की पुष्टि की जानी चाहिए।
प्रश्न: क्या विभिन्न प्लेट आकारों को संसाधित किया जा सकता है?
उत्तर: हाँ. कामकाजी उद्घाटन और संदेश प्रणाली को प्लेट की चौड़ाई, मोटाई, लंबाई और वजन की एक परिभाषित सीमा के लिए डिज़ाइन किया जा सकता है। कोटेशन का अनुरोध करते समय वर्कपीस के अधिकतम और न्यूनतम आयाम प्रदान किए जाने चाहिए।
प्रश्न: क्या कन्वेयर की गति को समायोजित किया जा सकता है?
उत्तर: हाँ. समायोज्य संवहन गति मशीन को विभिन्न उत्पादन दरों और सतह की स्थितियों को समायोजित करने की अनुमति देती है। उचित गति आवश्यक सफाई स्तर और ब्लास्ट व्हील कॉन्फ़िगरेशन पर निर्भर करती है।
प्रश्न: क्या मशीन को पेंटिंग लाइन के साथ एकीकृत किया जा सकता है?
उत्तर: हाँ. इनलेट और आउटलेट कन्वेयर को फीडिंग सिस्टम, निरीक्षण उपकरण, पेंटिंग लाइन, कोटिंग सिस्टम और अन्य डाउनस्ट्रीम उपकरण से कनेक्ट करने के लिए डिज़ाइन किया जा सकता है।
प्रश्न: कोटेशन के लिए कौन सी जानकारी आवश्यक है?
उत्तर: कृपया प्लेट की चौड़ाई, लंबाई, मोटाई, अधिकतम वजन, सतह की स्थिति, आवश्यक सफाई ग्रेड और लक्ष्य उत्पादन क्षमता प्रदान करें। वर्कपीस के चित्र, फ़ोटो और मौजूदा उत्पादन लाइन का विवरण भी मशीन कॉन्फ़िगरेशन के लिए उपयोगी होते हैं।
लोकप्रिय टैग: मैनिपुलेटर शॉट ब्लास्टिंग मशीन, चीन मैनिपुलेटर शॉट ब्लास्टिंग मशीन निर्माता, आपूर्तिकर्ता, कारखाने
